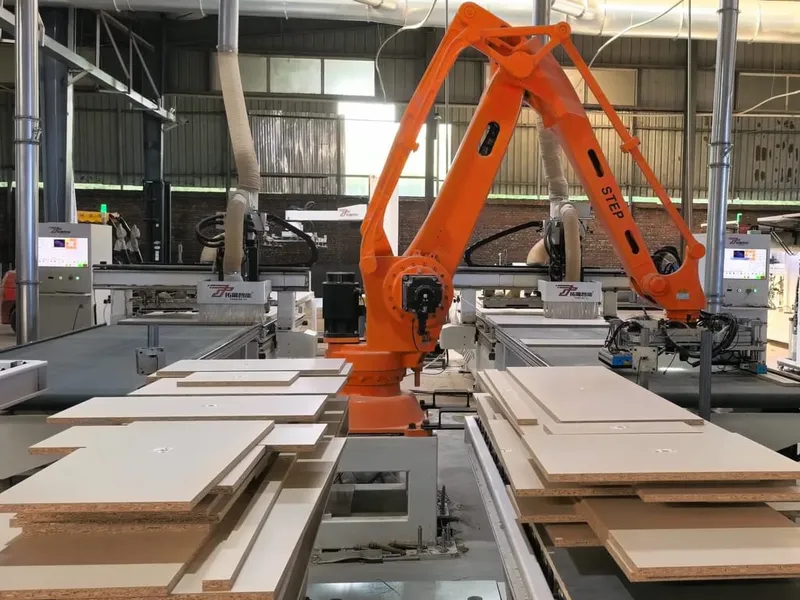
机械手上下料 | 板材自动上下料系统
机械手上下料用于定制家具车间的板材自动搬运:开料端原材料上料、开料完成后板件下料与码垛、封边机连线进料上料与出料回流、分拣系统按订单抓料。可与数控裁板锯、数控开料机、封边机、六面钻等主机对接,减少人工搬运、稳定生产节拍、降低板面划伤。
核心特点
应用领域
产品概述
机械手上下料是把”搬板”这道工序从人手里接过来的自动化单元。定制家具车间里,板材和板件本身不贵,真正拖慢产能、造成划伤和工伤的,往往是反复抬板、翻板、码垛这些搬运动作:一叠板子几十公斤,一天搬几百次,招不到人、留不住人,主机的节拍就只能等人。机械手上下料用真空吸盘抓手代替这些动作,在开料、封边、钻孔、分拣各工位之间自动完成上料、下料与转运,让主机的加工时间不再被搬运打断。
它不是单独卖的一台机器,而是围绕客户现有主机与场地来配置的:一台机械手可以服务一台主机,也可以横跨两台设备做工序间转运;抓手、行程和动作程序按板件尺寸、重量和上下料形式确定。因此本页不列固定参数——配置清单取决于车间的实际工况。
典型应用场景
开料端原材料上料
整张刨花板、密度板或多层板从料库、料架或上料台上由机械手逐张取出,送入数控裁板锯或数控开料机。人工不再需要站在锯台边抬板、对线,上料节奏与主机裁切节拍同步,换板幅时只需调用对应程序。
开料完成后机械手下料
裁切后的板件与余料由机械手从锯台或工作台上取下,按裁切顺序分层堆放、按订单或柜体码垛,并把需要继续加工的板件送到下一道工序的待料位。下料是开料产能的常见瓶颈:主机切得快,人工跟不上就会压料;机械手连续作业,锯台不用停下来等下料。
封边机连线进料上料
封边工序的板件数量多、单件小、需要正反面处理。机械手把板件从料车或缓存位单张分离,按封边机的进料速度逐张送入,出料端同步承接,需要时可完成翻板与回流,让同一条封边线处理两种边型。连线后封边机不再靠人工递板,节拍稳定,板边与板面在搬运过程中也不会互相磕碰。
分拣系统机械手抓料
开料或钻孔之后,一个订单的板件混在一起,需要按柜号、按房间或按后续工序分开。机械手根据加工数据识别板件,把它抓到对应料车或工位,替代人工核对标签分拣。这一步自动化的价值在于错分率:人工分拣一旦上错工序,返工成本远高于分拣本身。
钻孔设备上下料与工序间转运
六面钻、PTP 钻孔设备的上下料,以及开料、封边、钻孔、包装各工位之间的搬运与暂存,同样可以由同一套机械手承担,把单机串成连续生产线。
与主机的对接
机械手与主机的启动、停止、完成信号和安全回路联动:主机加工未完成时不取料,安全围栏或光栅被触发时双方同时停机。上料位置、板件尺寸范围与抓手形式按主机台面确定,因此可以配套数控裁板锯、开料机、封边机、六面钻等不同设备,也能在客户已有的主机后面加装。
控制系统接收前端的加工数据,据此判断当前应该搬运哪一块板件、放到哪个位置,使上下料动作与订单排序保持一致,而不是简单地来回搬板。
如何确定配置
要给出方案与报价,需要以下几项信息,其余由我们按经验补齐:
- 车间平面与可用面积,机械手需要安装的位置
- 要配套的主机(型号、台面尺寸、进料与出料方向)
- 板件的尺寸范围与厚度范围、单件与整叠的重量
- 需要自动化的工序:原材料上料、开料下料、封边进料、分拣,还是工序间转运
- 是否需要翻板、回流、按订单码垛,以及班次与目标产量
说明:本页描述机械手上下料在定制家具生产中的应用方式,不含固定技术参数;具体抓手形式、行程与节拍按客户工况确定。
获取报价
带 * 的四项填好就能提交,其余可留空;我们会在24小时内回复您。