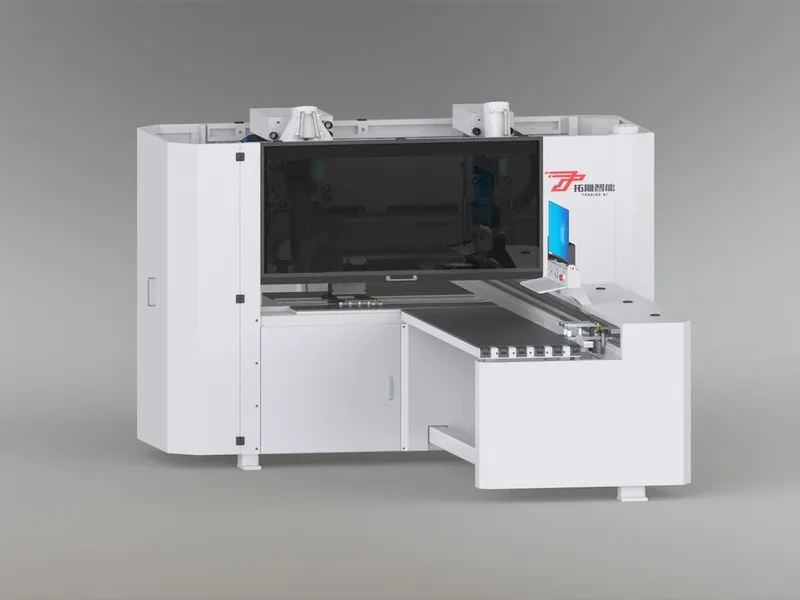
拓雕T-E12D六面钻 | 上2下1钻包+双主轴
拓雕T-E12D三钻包六面钻,上钻包×2加下钻包×1、上主轴与下主轴各1台3.5kW,一体框架式钢材机架,一次装夹完成六面钻孔与正反面开槽,生产效率可达1.8-2.2片/分钟最小板件35×70mm可整单生产,扫描条码即加工。
核心特点
技术参数
| 设备型号 | T-E12D |
| 加工板件长度范围 | 70-2750 mm |
| 加工板件宽度范围 | 35-1200 mm |
| 加工板件厚度范围 | 12-50 mm |
| 背板拉槽最小板件 | 长300 mm、宽60 mm |
| 钻包数量 | 上钻包 ×2、下钻包 ×1 |
| 上左钻包 | 垂直钻12支、水平钻6支、辅助气缸12支 |
| 上右钻包 | 垂直钻12支、水平钻6支、辅助气缸12支 |
| 下钻包 | 垂直钻8支、辅助气缸2支 |
| 钻包辅助压板 | 钻包整体集成内置12个 |
| 上主轴 | 3.5kW主轴 ×1台 |
| 下主轴 | 3.5kW主轴 ×1台 |
| 门铰孔加工 | 集成在上钻包 |
| 异形板件 | 可加工 |
| 六面钻抓手 | 智能三级升降 |
| 最小垂直孔加工距离 | 60 mm |
| 最小竖方向水平孔加工距离 | 128 mm |
| 最小横方向水平孔加工距离 | 210 mm |
| 程序对接格式 | MPR / XML / DXF / BAN |
| 扫描模式 | 二维码扫描 |
| X、U轴最高定位速度 | 130 m/min |
| Y、V、Y2、A轴最高定位速度 | 80 m/min |
| Z、W、Z2轴最高定位速度 | 50 m/min |
| 设备总功率 | 约23 kW |
| 工作气压 | 0.8 MPa |
| 设备尺寸(长×宽×高) | 5200 × 2880 × 2080 mm |
应用领域
产品概述
拓雕T-E12D 是三钻包配置的数控六面钻:上钻包 2 个、下钻包 1 个,配合上主轴与下主轴各 1 台 3.5kW,一次装夹即可完成工件的六面钻孔与正反面开槽。整机采用一体框架式钢材机架,可多班生产,操作易上手。单机最小板件支持35×70mm,能够按整单流程生产,不必为大板件单独排产。进出料台面布满气浮孔,板件在台面滑动时不会被划伤;Y轴采用加长导轨以保障最大加工效率,双夹手与自动侧靠紧装置共同保证工件在移动过程中的稳定性。
三钻包与双主轴
上左、上右两个钻包各带垂直钻12支、水平钻6支、辅助气缸12支,下钻包带垂直钻8支与辅助气缸2支,三个钻包负责板件上、下与侧面的常规孔位;上主轴与下主轴各 1 台 3.5kW,承担槽口与需要铣削的孔位。门铰孔加工集成在上钻包内,不需要另配专用设备;异形板件同样可以加工。
集成式排钻包
独家定制的集成式排钻包内置辅助压轮,钻包整体集成内置12个辅助压板,双排钻使用效率达90%,出品效率提升30%-45%。最小垂直孔加工距离60mm,最小竖方向水平孔加工距离128mm,最小横方向水平孔加工距离210mm。
三档智能升降抓手
抓手为专利设计,分三档高度工作:上料时低于台面,上板方便;空跑时高于台面,避免板材刮花;加工时平于台面,保证小板水平孔的精度。抓手同时具备除尘功能,并支持自适应换抓手,减少换抓手次数。
机架与加工精度
机架为一体框架式高强度钢材整体焊接,区别于市场上其他品牌的组装结构。整体机架上进口龙门铣加工,有效保障机架的结构稳定性与精度;机架再经应力消除处理,长期使用不易变形。
动态加速算法
机器配定制三维家系统,并搭载独家动态加速算法,包含拉槽自适应速度算法、异型板件动态定位算法与最小抬刀加工路径算法,刀具槽位支持单独调节偏置。
软件对接
开放的对接接口兼容MPR、XML、DXF、BAN等多种格式,与设计拆单软件无缝对接。生产时不需要编程,扫描二维码即可加工。
和多功能六面钻的区别
T-E12D 与 T-E12DA 多功能六面钻 的钻包布局相同(上2下1),加工范围也一致;区别在上主轴——T-E12D 的上主轴是 3.5kW 主轴 1 台,配置表中不含自动换刀与刀库;T-E12DA 的上主轴为 6kW 自动换刀主轴并带六刀库,因此可以在加工中换刀、完成更多种类的槽口。需要侧面拉槽与自动换刀选 T-E12DA 或带侧铣头的 T-E12DAC,只做六面钻孔与正反面开槽,这一台更对口。
获取报价
带 * 的四项填好就能提交,其余可留空;我们会在24小时内回复您。